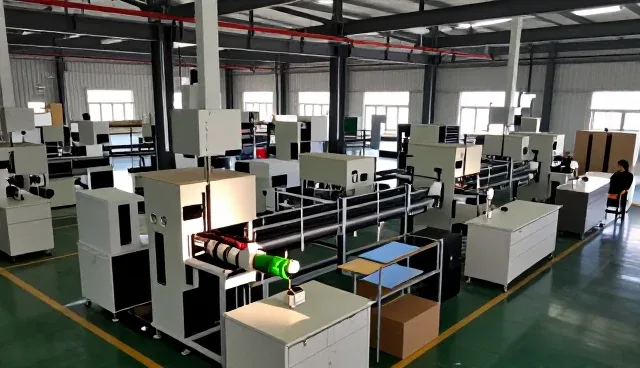
在配方作为一款专注于化学品存储与调配的设备,其在仓储管理中的应用已逐步拓展至多个工业场景。由于化工品的特殊性,传统的仓储方式往往难以满足高效、安全与合规的管理需求。在配方通过智能控制系统与数据采集技术,实现了对化学品存储环境的实时监控,有效提升了仓储管理的精准度和可追溯性。这种技术手段不仅降低了人为操作误差,也为企业的合规性管理提供了坚实的技术基础。
在实际操作中,仓储管理的核心挑战之一是物料调配的复杂性。不同种类的化学品在存储条件、安全距离、兼容性等方面存在差异,如何在有限的空间内实现科学布局成为关键。通过在配方的模块化设计,用户可根据不同化学品的特性进行分区存储,并结合自动化搬运系统,实现物料的高效流转。这种灵活布局不仅提升了存储空间利用率,也显著降低了因物料错放或混合导致的安全风险。
此外,库存控制是仓储管理中不可忽视的一环。在配方通过数据集成与分析功能,帮助企业实现对库存水平的动态监控,避免因库存积压或短缺带来的运营成本波动。系统内置的预警机制能够在库存接近临界值时自动推送提醒,确保企业能够及时调整采购或调配计划。这种智能化的库存管理方式,不仅提高了仓储效率,也增强了企业对市场变化的响应能力。
在配方的仓储管理应用场景中,还特别注重环境监测与安全防护。系统可对温度、湿度、气体浓度等关键参数进行24小时不间断监测,并通过联动装置实现自动调节或警报。对于高危化学品的存储,系统还可结合防爆设计与应急处理机制,确保在突发情况下能够迅速启动安全程序,最大限度降低事故风险。这种全方位的安全管理策略,为化工企业的仓储操作提供了可靠的保障。
仓储管理的优化不仅仅依赖于设备的性能,更需要与企业的业务流程深度融合。在配方通过与企业ERP、MES等系统对接,实现了仓储数据与生产计划的无缝衔接。这种信息流的整合不仅提升了数据透明度,也为企业的供应链管理提供了有力支撑。例如,在生产高峰期,系统可根据实际需求自动调整库存策略,确保物料供应的稳定性,避免因断供而影响生产进度。
在配方的应用场景中,不同行业对仓储管理的需求存在显著差异。例如,涂料行业的仓储管理更关注化学品的保质期与存储环境的稳定性,而农药行业的重点则在于防泄漏与安全防护。针对这些行业特点,在配方提供了定制化的解决方案,包括专用存储模块、智能温控系统以及防泄漏报警装置等。这种灵活的配置能力,使设备能够更好地适配不同场景的管理需求,提升整体应用效果。
随着数字化转型的深入,仓储管理正朝着智能化、自动化方向持续演进。在配方作为连接物理仓储与数字管理的桥梁,正在推动企业在仓储环节实现从被动管理向主动优化的转变。通过数据分析和预测模型,企业可以提前识别库存风险并进行动态调整,从而在成本控制与运营效率之间取得更好的平衡。这种发展趋势不仅提升了仓储管理的科学性,也为企业在激烈的市场竞争中赢得了更多主动权。
总体来看,在配方在仓储管理中的应用场景,正在逐步从单一功能的设备向综合管理平台演进。通过技术手段的不断升级与业务流程的深度整合,企业能够实现更高效、更安全、更智能的仓储管理模式。未来,随着更多行业对仓储管理需求的提升,这种技术与管理的结合将发挥更大的价值,为企业的可持续发展提供有力支撑。